焊接生产生产加工印刷废气简况
对焊步骤中导致的焦炉煤气组分很复杂,通常蕴含金属质防非氧化物、有危害性的实验室实验室气体及科粒物。结合对焊方法各不相同(如弧光焊、实验室实验室气体保護焊、激光手术焊等),有机废气治理组分和酸度异同有明显。
首要感染物类行:
颗粒剂物
:铁、锰、铅等合金氧化的物,粒级多在0.1-10μm相互之间,可吸取到性强。
有危害的的气体
:是指三氧(O₃)、氮钝化物(NOx)、一钝化碳(CO)及氟化氢(HF)等。
析出性可挥发物(VOCs)
:要素不锈钢焊接材料保持苯系物、甲醛含量等。
有机废气特色:
高温作业高湿
:电弧放电焊部分氮氧化物温多达80℃综上所述,室内温度达60%-90%。
偶发性性排放标准
:与焊接工艺施工作业鼓点微信同步,联通流量上下波动大。
符合污染破坏
:多弄脏物混用,治理工学艺需协同管理方案。
的废气治疗疑难问题与关键环节
技术应用关键点:
颗粒状物与气态污染源物协同作战除去
:傳統排尘科技对气态污染问题物失效,需组合公式工艺设备。
锰、铅等血本属净化处理
:孔径小、毒副作用高,需快速过虑或检查是否吸出。
机械耐酸碱不锈钢性
:HF等咸性气取得腐化高级合金金属热力管道。
主要解决处理关键点:
之源管控
:应用低废气电焊条,升级优化电焊焊接运作。
集气软件系统开发
:用侧吸罩+顶吸罩组合名字,捕获转化率需>90%。
新工艺决定
:给出的污染源因素识别"除尘处理+离心分离/催化剂的作用"组装工艺。
精品案例分享解密
案例分析一:某轨道列车交通线装配电焊产线
有机废气治理慨况
:
常见水污渍:Fe₂O₃粒状(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
风口尺寸:30,000m³/h,平均温度70℃。
处里情况报告
:
预操作
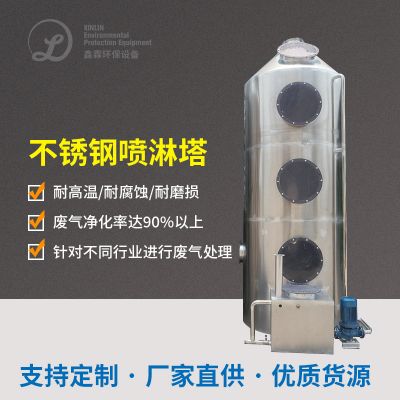
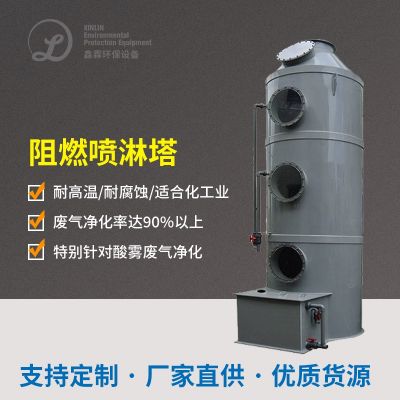
:风暴除尘系统+喷雾式散热塔(降为40℃)。
重要工序
:
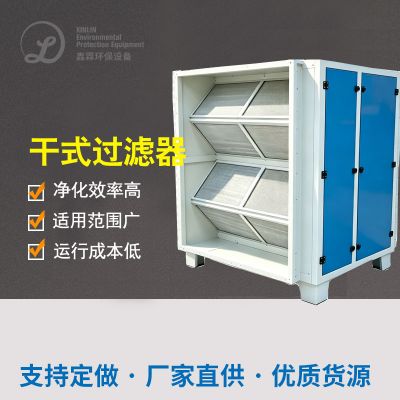
智能布袋清灰(筛选高精准度0.5μm,率99%)
选定 性催化剂的作用恢复备份(SCR)脱硝(NOx祛除率>85%)
释放报告
:颗料物<5mg/m³,NOx<30mg/m³,达GB16297-1996原则。
信息化点
:
采用了防粘覆PTFE复膜折叠滤芯,防止合金材料粉尘爆炸板结疑问。
合理利用余热发动机预热SCR反馈器,用电量降底20%。



















 扫一扫添加微信