一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
行业中疼点:
分馏生产线上、发酵法池等地域VOCs(甲醇、酯类、塑炼氢)密度超出标准,甲醛味道很重;
坏保全面检查多次,遭遇罚款单投资风险;
传统化化学活化炭物理吸附制造费高,换新周期公式短,系统运维压力差大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预加工处理阶段性:
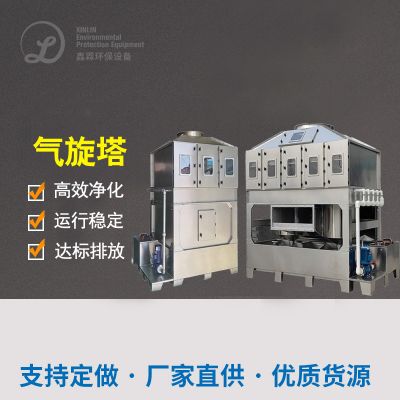
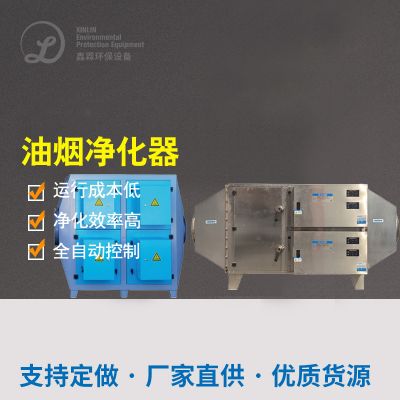
漩风降尘+除静电收集:删去印刷废气里面大颗粒剂烟尘及脂肪油。
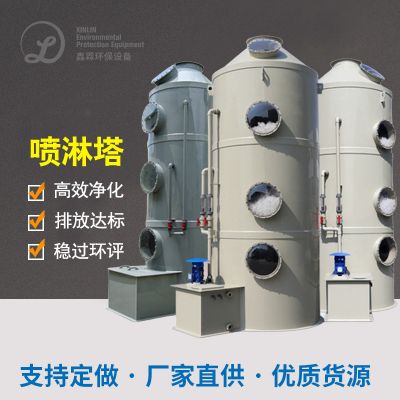
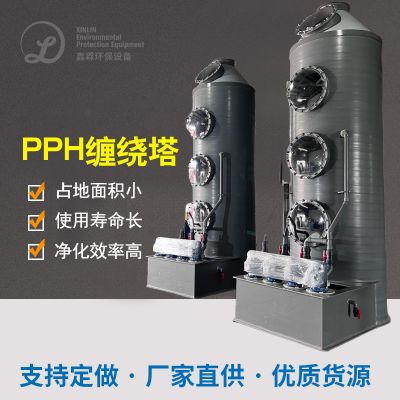
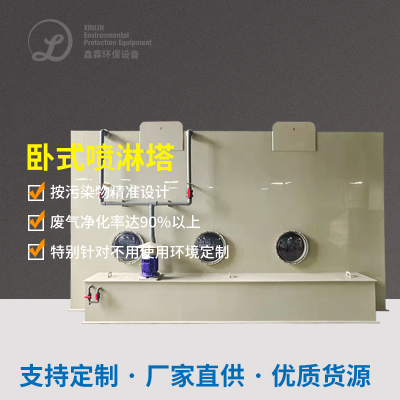
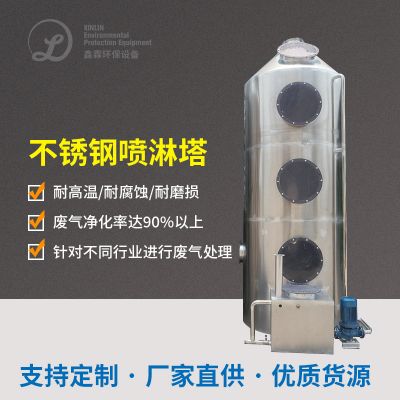
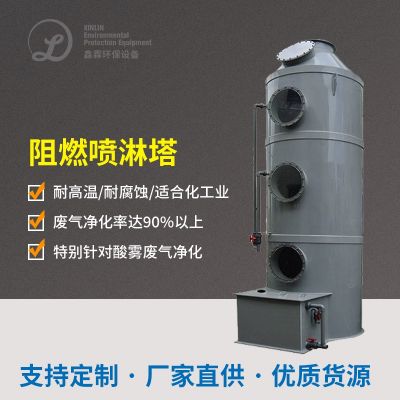
碱液喷淋系统塔:中合含酸性混合气体(如硫化橡胶氢),拉低之后的专用设备腐蚀性风险隐患。
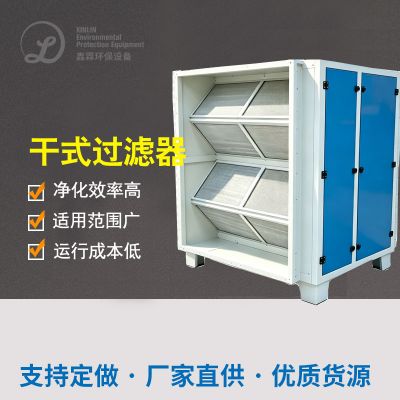
高效、性价比最高过滤分阶段:
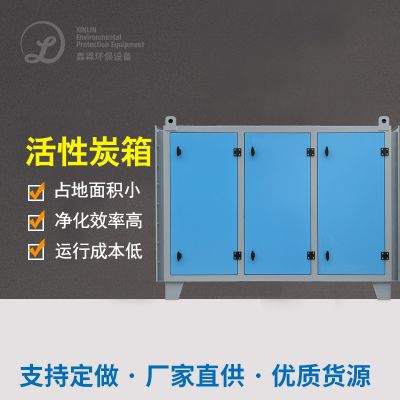
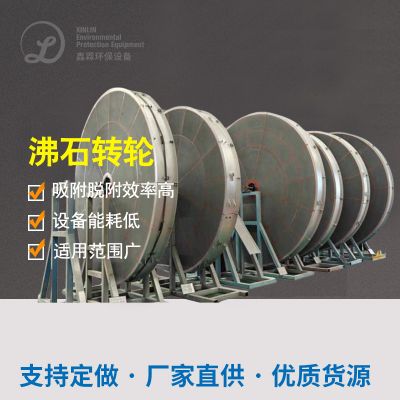
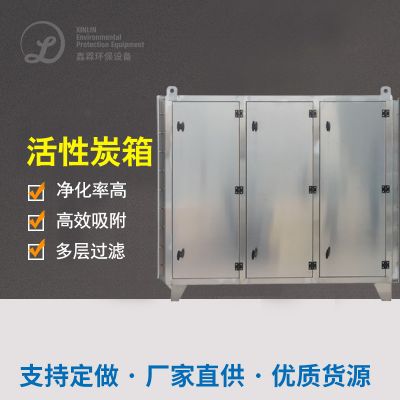
溶解实力:VOCs溶解效应≥95%,动态信息溶解功率≥1.2kg/m³活性氧炭;
修改形式:气体吸附-脱附无限循环进行,控制累计治理 。
增韧吸出性炭玻纤吸出塔(2组串并联):
角度净化水价段:
平均温度操作:280-350℃衡温复燃,彻底解决可分解乘余VOCs为CO₂和H₂O;
电能回笼:余热利于率≥70%,降低能源人工成本。
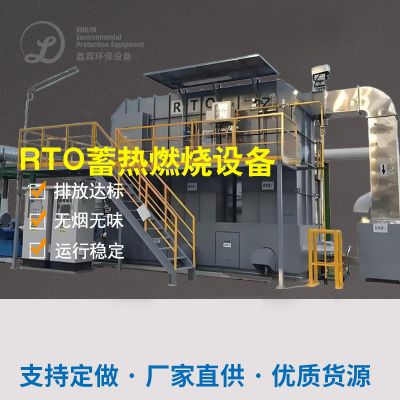
促使丙烷燃烧部件(RTO):
三、生产设备设计与显卡配置
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
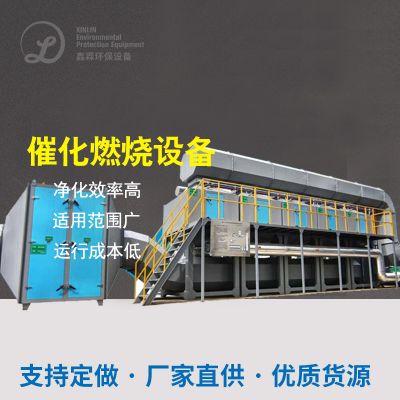
的对策:所采用“树脂活性炭吸附+崔化挥发”组成艺,经过PLC实时视频监测器氧化还原电位会自动转换树脂活性炭吸附/脱附开启頻率。
疑难问题2:湿度更高引致活性氧炭易过剩
的对策:预加工处理添置空调除湿系统(冷却缺水或膜分离出来),将有机废气物露点管理在40℃这。
薄弱环节3:酿酒装配车间紧闭性差
探析:开发负压力集气平台,覆盖住沤肥池、包装线等全流程步骤产污点,抑制无组织化直接排放。
五、净化处理结果手机验证
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
第三产业作用:年最省生物炭采办费¥140万,水汽高耗能降40%;
社会中竞争力:生产车间及外面特殊难闻气味消失不见,工作人员网络投诉率下跌90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!



















 扫一扫添加微信