高浓度VOCs废气怎么处理方法|高浓度VOCs废气处理案例
案例一:化工合成车间高浓度 VOCs 废气处理项目
项目背景
某精致化化工环保公司单位种植生物制药前面体,症状釜、水蒸气蒸馏塔等道工序尾气尾气的水质细则高质量氨水溶度无机废水,包括成分表为甲苯、乙酸乙酯、异丙醇等,废水功率约 5000 m³/h,VOCs 质量氨水溶度达 8000 mg/m³,享有可燃性易爆、味儿刺鼻的那种等显著特点。原就直接尾气尾气的水质细则并不是废弃物学习环境,还来源于健康安全风险点,公司单位需符合《大气质量废弃物物全方位的尾气尾气的水质细则细则》(GB 16297-1996)及平台 VOCs 尾气尾气的水质细则细则(尾气尾气的水质细则质量氨水溶度≤50 mg/m³)。
废气成分及来源
- 主要成分:甲苯(40%)、乙酸乙酯(35%)、丙酮(20%)、其他 VOCs(5%)。
- 来源:化学反应过程中溶剂挥发、蒸馏塔顶不凝气、物料转移时的无组织排放。
处理工艺流程
-
预处理:
- 废气经管道收集后,先通过冷凝装置(-30℃)回收约 70% 的液态溶剂(甲苯、乙酸乙酯),降低废气浓度至约 2500 mg/m³。
- 冷凝后废气进入气液分离器,去除夹带的液滴,避免后续设备堵塞。
-
深度处理:
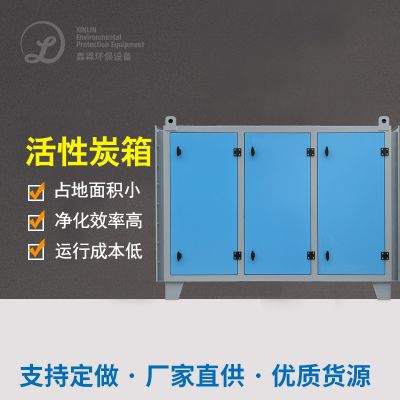
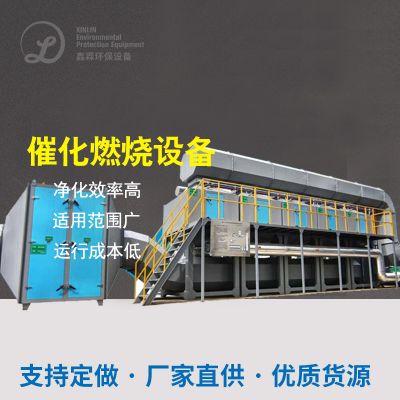
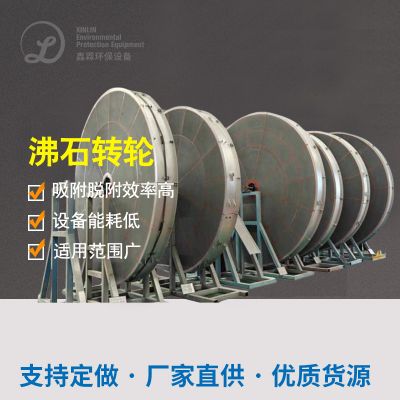
- 采用 “活性炭吸附 + 蒸汽脱附 + 催化燃烧(RCO)” 工艺:
- 活性炭吸附床吸附剩余 VOCs,净化后废气达标排放;
- 饱和活性炭用蒸汽脱附,脱附出的高浓度废气(约 15000 mg/m³)进入 RCO 装置,在 250-300℃下催化氧化生成 CO₂和 H₂O,同时回收热量用于蒸汽加热。
最终效果
- 去除效率:VOCs 总去除率≥98%,排放浓度稳定在 20-30 mg/m³,远低于标准限值。
- 经济效益:年回收溶剂约 500 吨,产值达 300 万元;RCO 装置热回收率 80%,降低能耗成本 40%。
- 环境效益:无二次污染,厂区周边异味消除,安全风险显著降低。
案例二:印刷行业高浓度油墨废气处理项目
项目背景
某木箱喷涂公司企业选择有机溶剂型uv油墨,喷涂及烘干机制作工序排放物高氧化还原电位废水,风口尺寸 20000 m³/h,VOCs 氧化还原电位 6000 mg/m³,常见组成成分为二甲苯、丁酮、乙酸丁酯,原间易灵亲水性炭纤维吸附物装置设备热效率低,过于频繁地换灵亲水性炭纤维引致总整体成本高、三次环境污染明显,需版本升级补救工序。
废气成分及来源
- 主要成分:二甲苯(50%)、丁酮(30%)、乙酸丁酯(20%)。
- 来源:油墨中有机溶剂在烘干过程中挥发,通过烘道排气口集中排放。
处理工艺流程
-
预处理:
- 废气先经干式过滤器去除油墨颗粒及粉尘,防止堵塞后续设备。
-
核心处理:
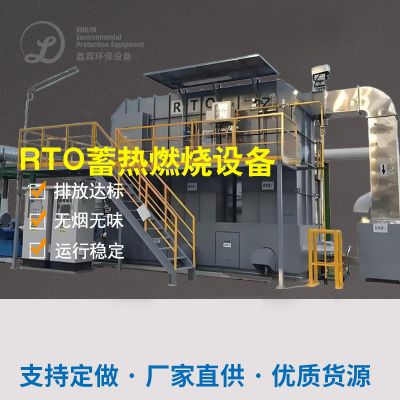
- 采用 “蓄热式焚烧炉(RTO)” 工艺:
- 废气通过蓄热室升温至 800℃,在燃烧室中 VOCs 完全氧化分解为 CO₂和 H₂O,净化后废气经另一蓄热室降温排放;
- 蓄热体回收热量,热效率≥95%,降低燃料消耗。
最终效果
- 去除效率:VOCs 去除率≥99%,排放浓度<15 mg/m³,符合《印刷业挥发性有机物排放标准》(DB 31/872-2021)。
- 运行成本:RTO 仅启动时消耗天然气,稳定运行后依靠废气中有机物热值维持温度,能耗成本较原工艺降低 60%。
- 稳定性:24 小时连续运行,无需频繁更换耗材,减少固废产生。
案例三:制药厂高浓度溶剂废气回收处理项目
项目背景
某原材药生产方式企业在结合、浸取制作工序利用大量酒精、二氯二氧化氮等液体,的废气风速 8000 m³/h,溶液浓度 10000 mg/m³,且包含的被腐蚀锈蚀性部分(如氯化氢),杭州自来水喷洒办理热效率缺乏 30%,液体时未收废,环保型和经济增长人工成本较高。
废气成分及来源
- 主要成分:乙醇(60%)、二氯甲烷(30%)、氯化氢(10%)。
- 来源:反应釜尾气、溶剂蒸馏塔废气、萃取过程溶剂挥发。
处理工艺流程
-
预处理:
- 先通过碱洗塔去除氯化氢,防止后续设备腐蚀;
- 降温至常温后进入冷凝装置(-10℃),回收约 80% 的液态乙醇和二氯甲烷。
-
深度回收与处理:
- 冷凝后废气(浓度约 2000 mg/m³)进入 “活性炭纤维吸附 + 真空脱附” 系统:
- 活性炭纤维选择性吸附剩余溶剂,净化后废气达标排放;
- 真空脱附得到高浓度溶剂混合气,经冷凝液化后回用,回用率≥95%。
最终效果
- 回收与处理效率:溶剂总回收率≥98%,年节约溶剂采购成本 800 万元;VOCs 排放浓度<25 mg/m³,符合《制药工业大气污染物排放标准》(GB 37823-2019)。
- 安全性:系统配备防爆装置和在线浓度监测,杜绝爆炸风险;无废水、固废产生,实现 “零排放”。
技术总结与选型建议
- 工艺选择依据:
- 高浓度、可回收废气(如案例一、三):优先 “冷凝回收 + 吸附脱附 + 资源化利用”,兼顾环保与经济性。
- 高浓度、难回收或含毒性成分废气(如案例二):采用 RTO/RCO 焚烧技术,确保高效降解。
- 关键因素:
- 预处理去除颗粒物、腐蚀性成分,保护核心设备;
- 结合废气热值、成分稳定性选择焚烧或回收工艺,降低运行成本。
这些成功案例证明,高浓硫酸浓度充分的有机废气采用有效率的生产工艺三人组合,可做到 “考核标准排放口、资源共享收售、平安能源管理” 的诸多目标值,实际细则需选择的有机废气性开发化设计制作。



















 扫一扫添加微信